
锆珠生产工艺
2025-11-27
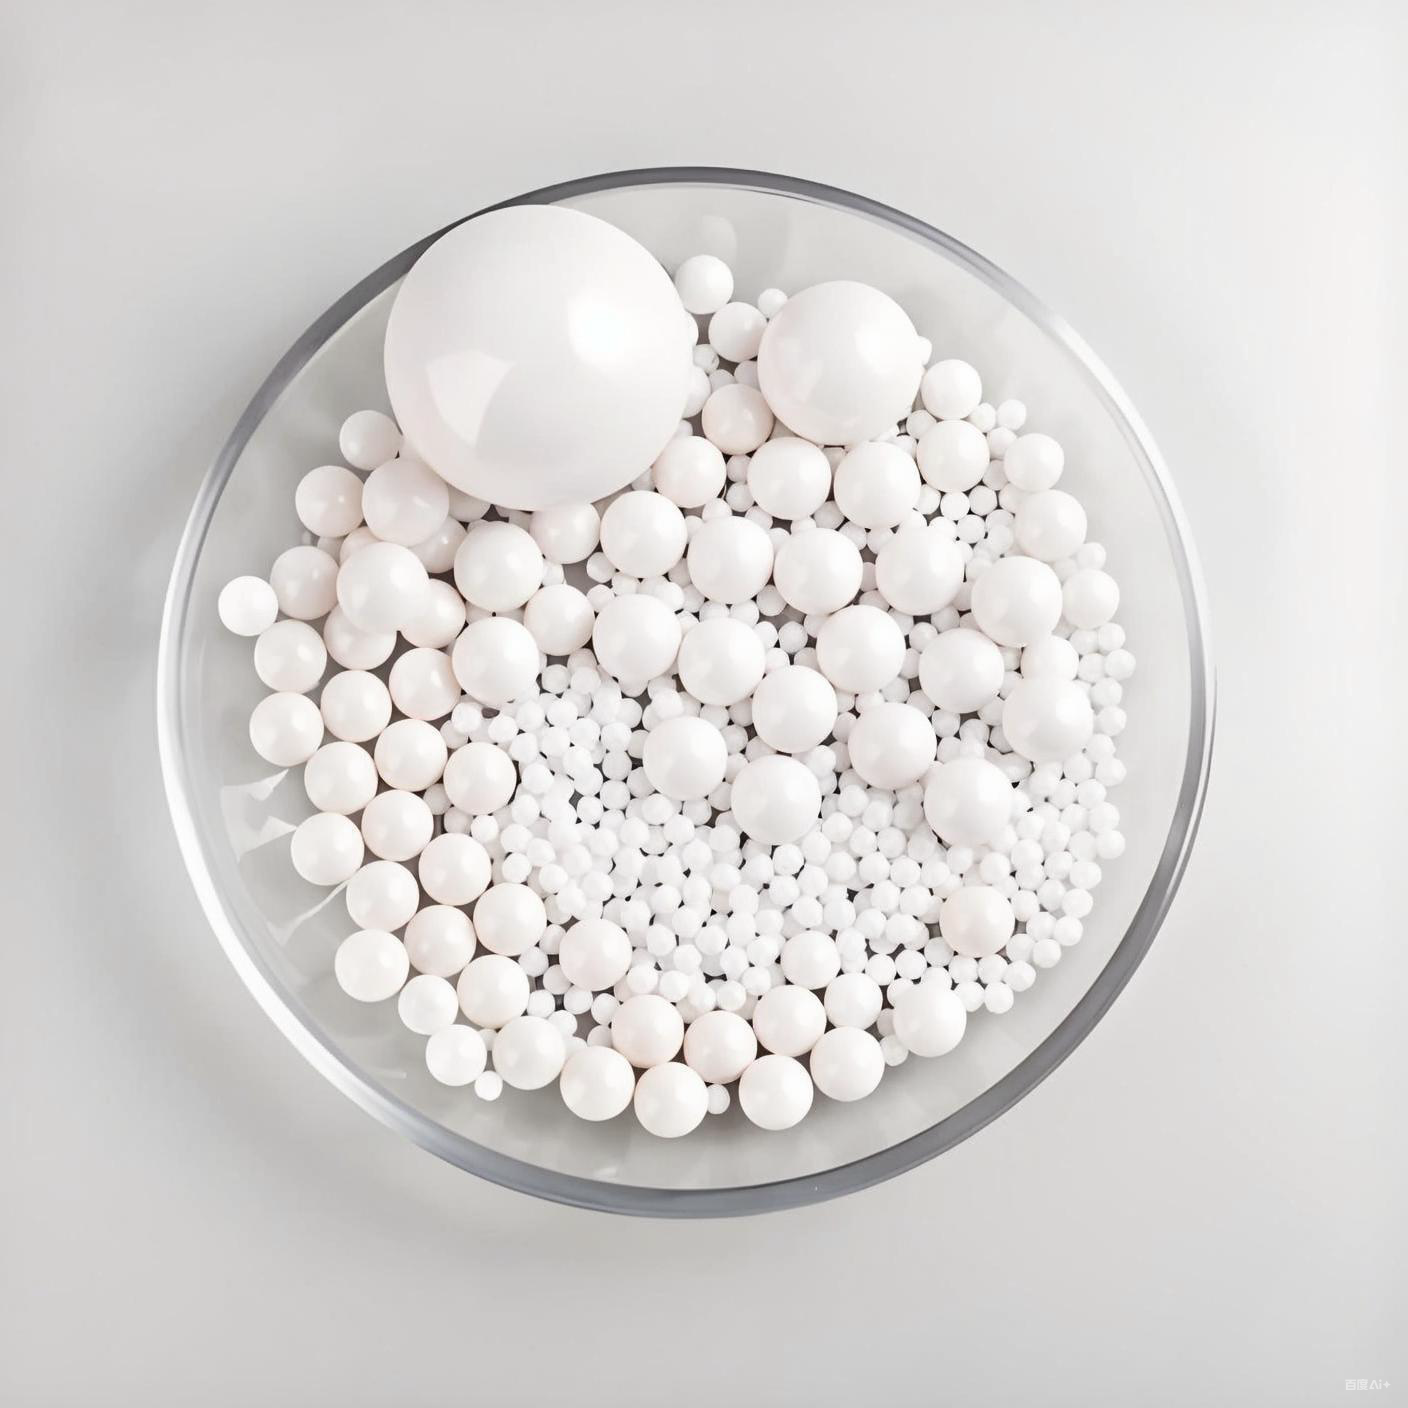
生产过程 氧化锆球 氧化锆球的生产工艺主要有三种:压缩成型、轧制造粒和液滴成型。球形是目前应用最广泛的研磨介质形状。通常,高品质微晶氧化锆研磨介质以氧化钇稳定氧化锆(Y-TZP)超细粉末为原料制造。成型后,材料需经高温烧结(1400–1600°C)致密化,然后通过自磨或添加超细磨料粉末进行抛光。
- 压缩成型是大型陶瓷研磨介质常用的成型方法,主要包括干压成型(粉末含水量3%~7%或添加剂)和等静压成型(粉末含水量≤3%或添加剂)。干压成型:操作方便、工艺简单、投资成本低。但压力分布不均会导致生坯密度不均匀,从而影响最终产品的综合性能。为了提高生坯密度,生产厂家在实际生产中通常采用逐步增压的方法。然而,压力并非越高越好——超过极限压力会导致层间开裂,从而降低生坯密度。等静压成型:可生产强度高、密度均匀、强度高的生坯,从而能够制造高性能、高质量的陶瓷研磨介质。 研磨介质球因此,工业界可以将这两种方法结合起来生产高性能陶瓷球。
- 辊压造粒 除了等静压成型外,辊压造粒是陶瓷球的另一种重要成型方法。它具有生产设备、原材料和操作简单、球形度好、易于烧结等优点。虽然成型球的强度低于等静压成型的球,但生产成本相对较低,并且可以根据需要生产0.1毫米至60毫米的各种尺寸的球。### 两种主要的辊压方法:泥料段辊压:将陶瓷粉末与水、粘结剂、增塑剂、润滑剂等在捏合机中混合,制成塑性泥料,然后进行老化。将泥料通过挤出机挤出成条状,并切割成长度等于其直径的段。然后将这些段放入辊压机中形成生坯球。通过控制挤出机的模具口径和切割段的长度,可以获得一致性良好的泥料段,并且也易于控制辊压生坯球的圆度。然而,由于生坯球密度相对较低,需要较高的烧结温度才能获得致密的陶瓷体,这可能导致晶粒异常长大,难以制备出性能优异的耐磨微晶氧化锆。直接粉末轧制**:采用结构简单、成本低廉的旋转轧机。首先将预制生坯球种放入机器中,然后在机器旋转和喷雾的同时撒入陶瓷粉末。粉末不断附着在球种表面,逐渐生长形成所需尺寸的生坯球。通过控制合适的轧制工艺参数,可以获得体积密度高、圆度好、尺寸均匀的生坯球。
- 极小液滴的形成 氧化锆研磨介质珠 (0.05毫米至几十分之一毫米),采用液滴成型法制备陶瓷生坯珠。例如,国慈新陶瓷(Sinocera (Guoci))采用自主研发的6纳米高纯度超细氧化锆粉末(水热法合成)作为原料。液滴成型法制备的氧化锆陶瓷微珠可在低温下烧结,且无内部孔隙,具有高密度、高强度、高韧性、低磨损率等优异性能。采用新陶瓷定制工艺,在1200℃下烧结的氧化锆球平均晶粒尺寸约为150纳米。这些微珠适用于电极材料、多层陶瓷电容器(MLCC)、涂料等高性能材料的分散和研磨。