
不同研磨时间对水性油墨分散效果的影响
2025-09-24
水性油墨由着色剂(颜料)、粘合剂、分散剂和去离子水组成,其性能(例如颜色一致性、光泽度)和印刷性能的稳定性高度依赖于颜料颗粒的均匀分散。研磨是颜料分散的核心工序,它将颜料团聚体分解成初级颗粒,并使其均匀分散在水相中。研磨时间的长短直接决定了分散效果,其影响可以通过粒度分布、粘度和颜色性能等关键指标进行分析。
1. 核心机制:研磨时间如何影响分散性
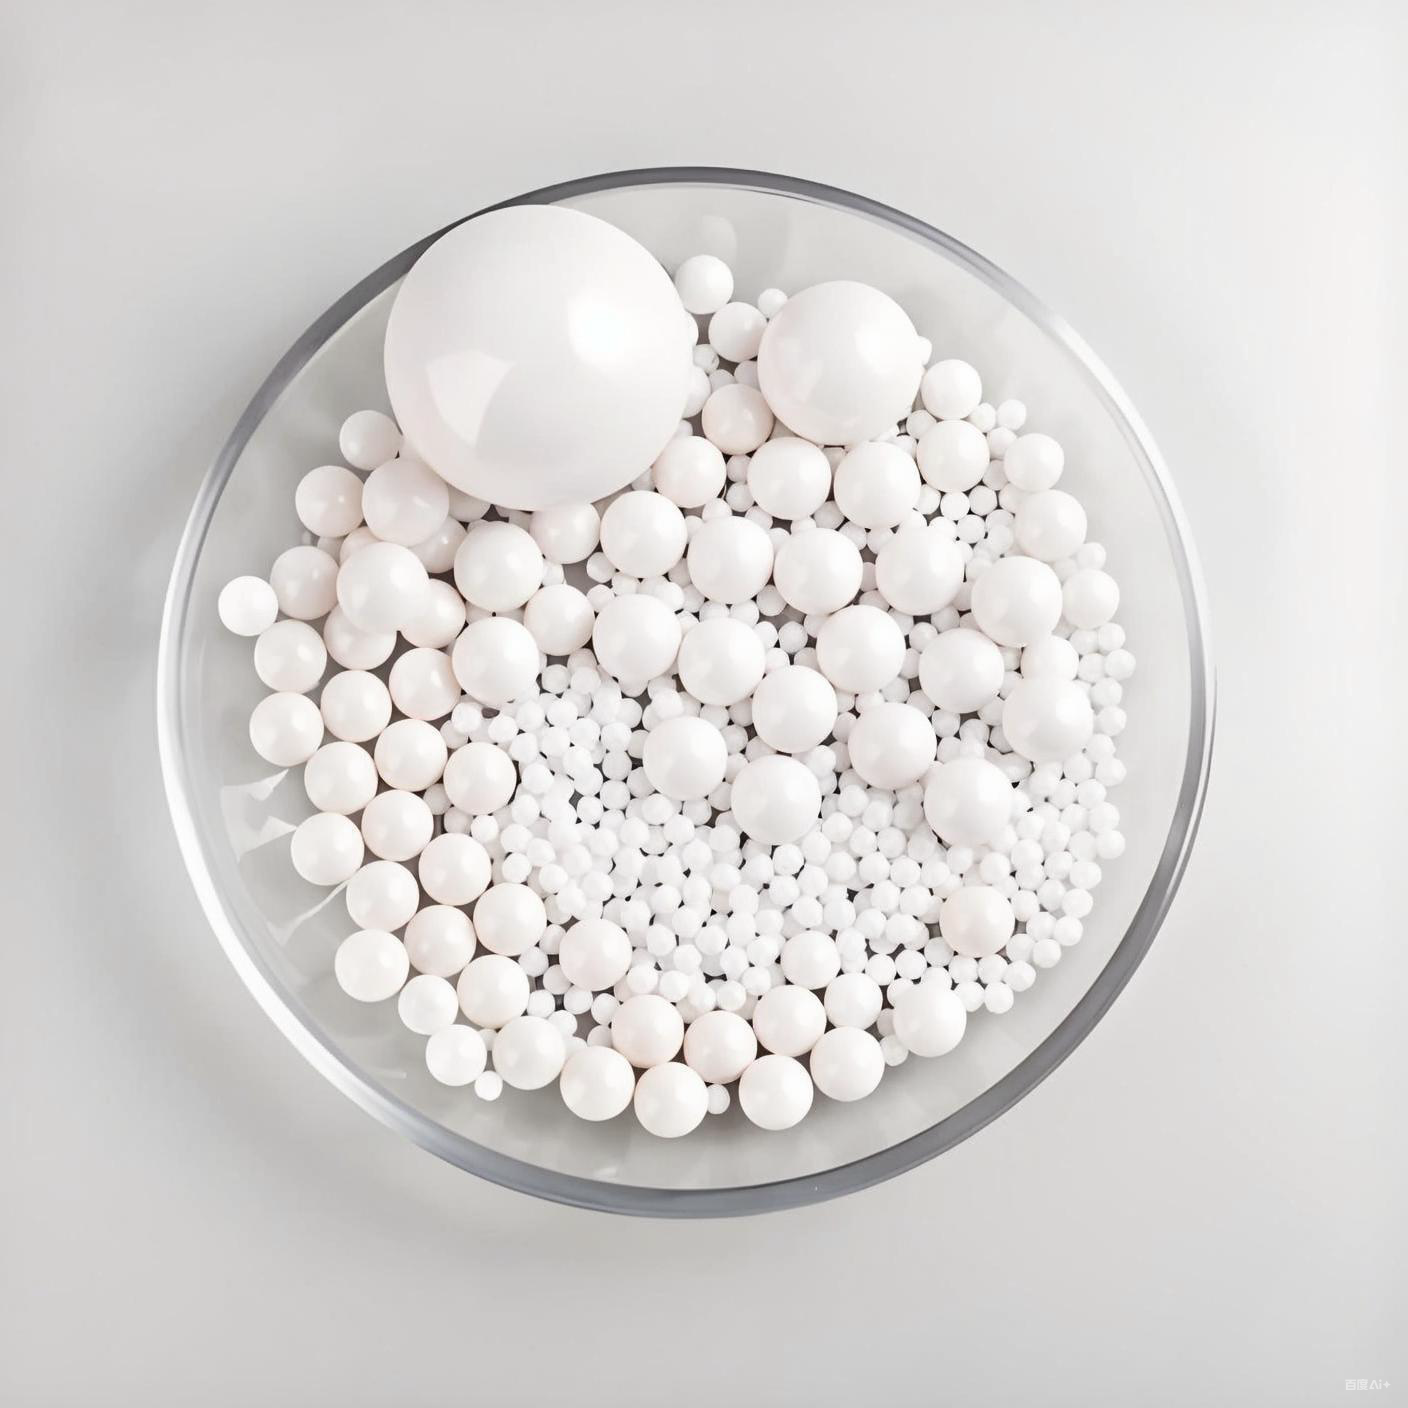
水性油墨中的颜料通常以团聚体(5–50 μm)的形式存在,这些团聚体由范德华力和氢键形成。研磨过程中,研磨介质(例如氧化锆珠)产生的机械剪切力和冲击力会逐渐破坏这些团聚体。随着研磨时间的增加:
- 团聚体分解:大的团聚体首先分裂成较小的团簇,然后分裂成初级颜料颗粒(通常为 0.1–1 μm,是水性油墨的最佳尺寸)。
- 分散剂吸附:油墨中的分散剂分子吸附到新暴露的颜料表面,形成稳定的双电层或空间位阻,防止重新聚集。
当团聚体破碎速率等于再团聚速率时,分散效应达到“动态平衡”——这个平衡点与研磨时间密切相关。
2. 不同研磨时间的影响
2.1 研磨时间短(分散不充分)
当研磨时间过短时(例如,传统颜料墨水研磨时间不足 30 分钟),会出现以下问题:
- 粒径分布范围广:大多数颜料团聚体保持完整,导致粒径分布不均匀(D50 > 5 μm,跨度 > 2.0)。较大的团聚体在印刷过程中会造成“针孔”或“色斑”,因为它们无法被粘合剂均匀覆盖。
- 高粘度和低流动性:未破碎的团聚体会增加油墨体系的内部摩擦,从而提高粘度(例如,在 25°C 时 >1000 mPa·s)。这使得油墨难以搅拌或转移,降低了印刷性能(例如,喷墨喷嘴可能会堵塞)。
- 颜色褪色和光泽度低:颜料分散不足,无法均匀反射光线,导致颜色暗淡(色度低)和表面光泽度降低(例如,在 60° 测量时光泽值
2.2 适中的研磨时间(最佳分散度)
适中的研磨时间(例如,大多数水性油墨需要 60-120 分钟)可获得最佳分散效果,其特点是:
- 粒径分布窄:颜料团聚体完全破碎成初级颗粒,D50 控制在 0.5–2 μm,跨度
- 稳定的粘度:油墨粘度降至合适的范围(25°C 时为 300–800 mPa·s),兼具流动性和成膜性能——易于印刷,干燥后仍保持良好的附着力。
- 优异的色彩和光泽:均匀分散的颜料颗粒能够一致地反射光线,从而增强色彩饱和度(色度提升10-20%)和表面光泽度(60°测量时光泽度值>60 GU)。此外,稳定的分散状态可减少储存过程中的油墨沉淀(7天后沉淀率
2.3 研磨时间过长(过度分散)
研磨时间超过最佳范围(例如,超过 180 分钟)并不会改善分散性;相反,它会产生负面影响:
- 过细颗粒和再团聚:过大的剪切力会将初级颜料颗粒破碎成超细碎片(
- 助剂降解:长期机械摩擦会产生热量(油墨温度可能超过40°C),导致分散剂或粘合剂发生热降解。降解的分散剂会失去吸附能力,而氧化的粘合剂会降低油墨的附着力和耐水性。
- 生产效率降低:延长研磨时间会增加能源消耗(例如,电费增加 30%),降低生产效率,增加制造成本,却没有带来性能提升。
3. 控制研磨时间的关键建议
为了优化水性油墨的分散效果,研磨时间应根据以下因素进行调整:
- 颜料特性:硬质颜料(例如二氧化钛)需要较长时间研磨(90-120 分钟),而软质有机颜料(例如酞菁蓝)需要较短时间研磨(60-90 分钟),以避免研磨过细。
- 实时监测:使用粒度分析仪(例如激光衍射粒度分析仪)跟踪研磨过程中的D50和跨度,并在参数达到最佳范围时停止研磨。对于现场作业,可以使用粘度计作为快速指示器——当粘度稳定在目标值时停止研磨。
- 研磨设备:高效砂磨机(例如,使用直径为 0.3-0.5 毫米的小直径氧化锆珠)与传统球磨机相比,可缩短 20-30% 的研磨时间,降低过度分散的风险。
结论
研磨时间是水性油墨分散的关键参数:研磨时间不足会导致均匀性差,而研磨时间过长则会导致过度分散和性能下降。只有将研磨时间与颜料特性相匹配,并监测关键指标(粒径、粘度),才能使油墨达到最佳分散状态,从而为稳定的印刷质量和长期储存稳定性奠定基础。